
在 IATF16949 体系审核中,PFMEA 是高频受审项。很多企业的 PFMEA 沦为应付审核的纸面文件:直接照搬旧版文档、单人编写、风险识别浮于表面,量产之后批量质量问题频发,FMEA 却完全没有预警。真正有效的 PFMEA,是一套团队化、结构化的过程风险分析工具。
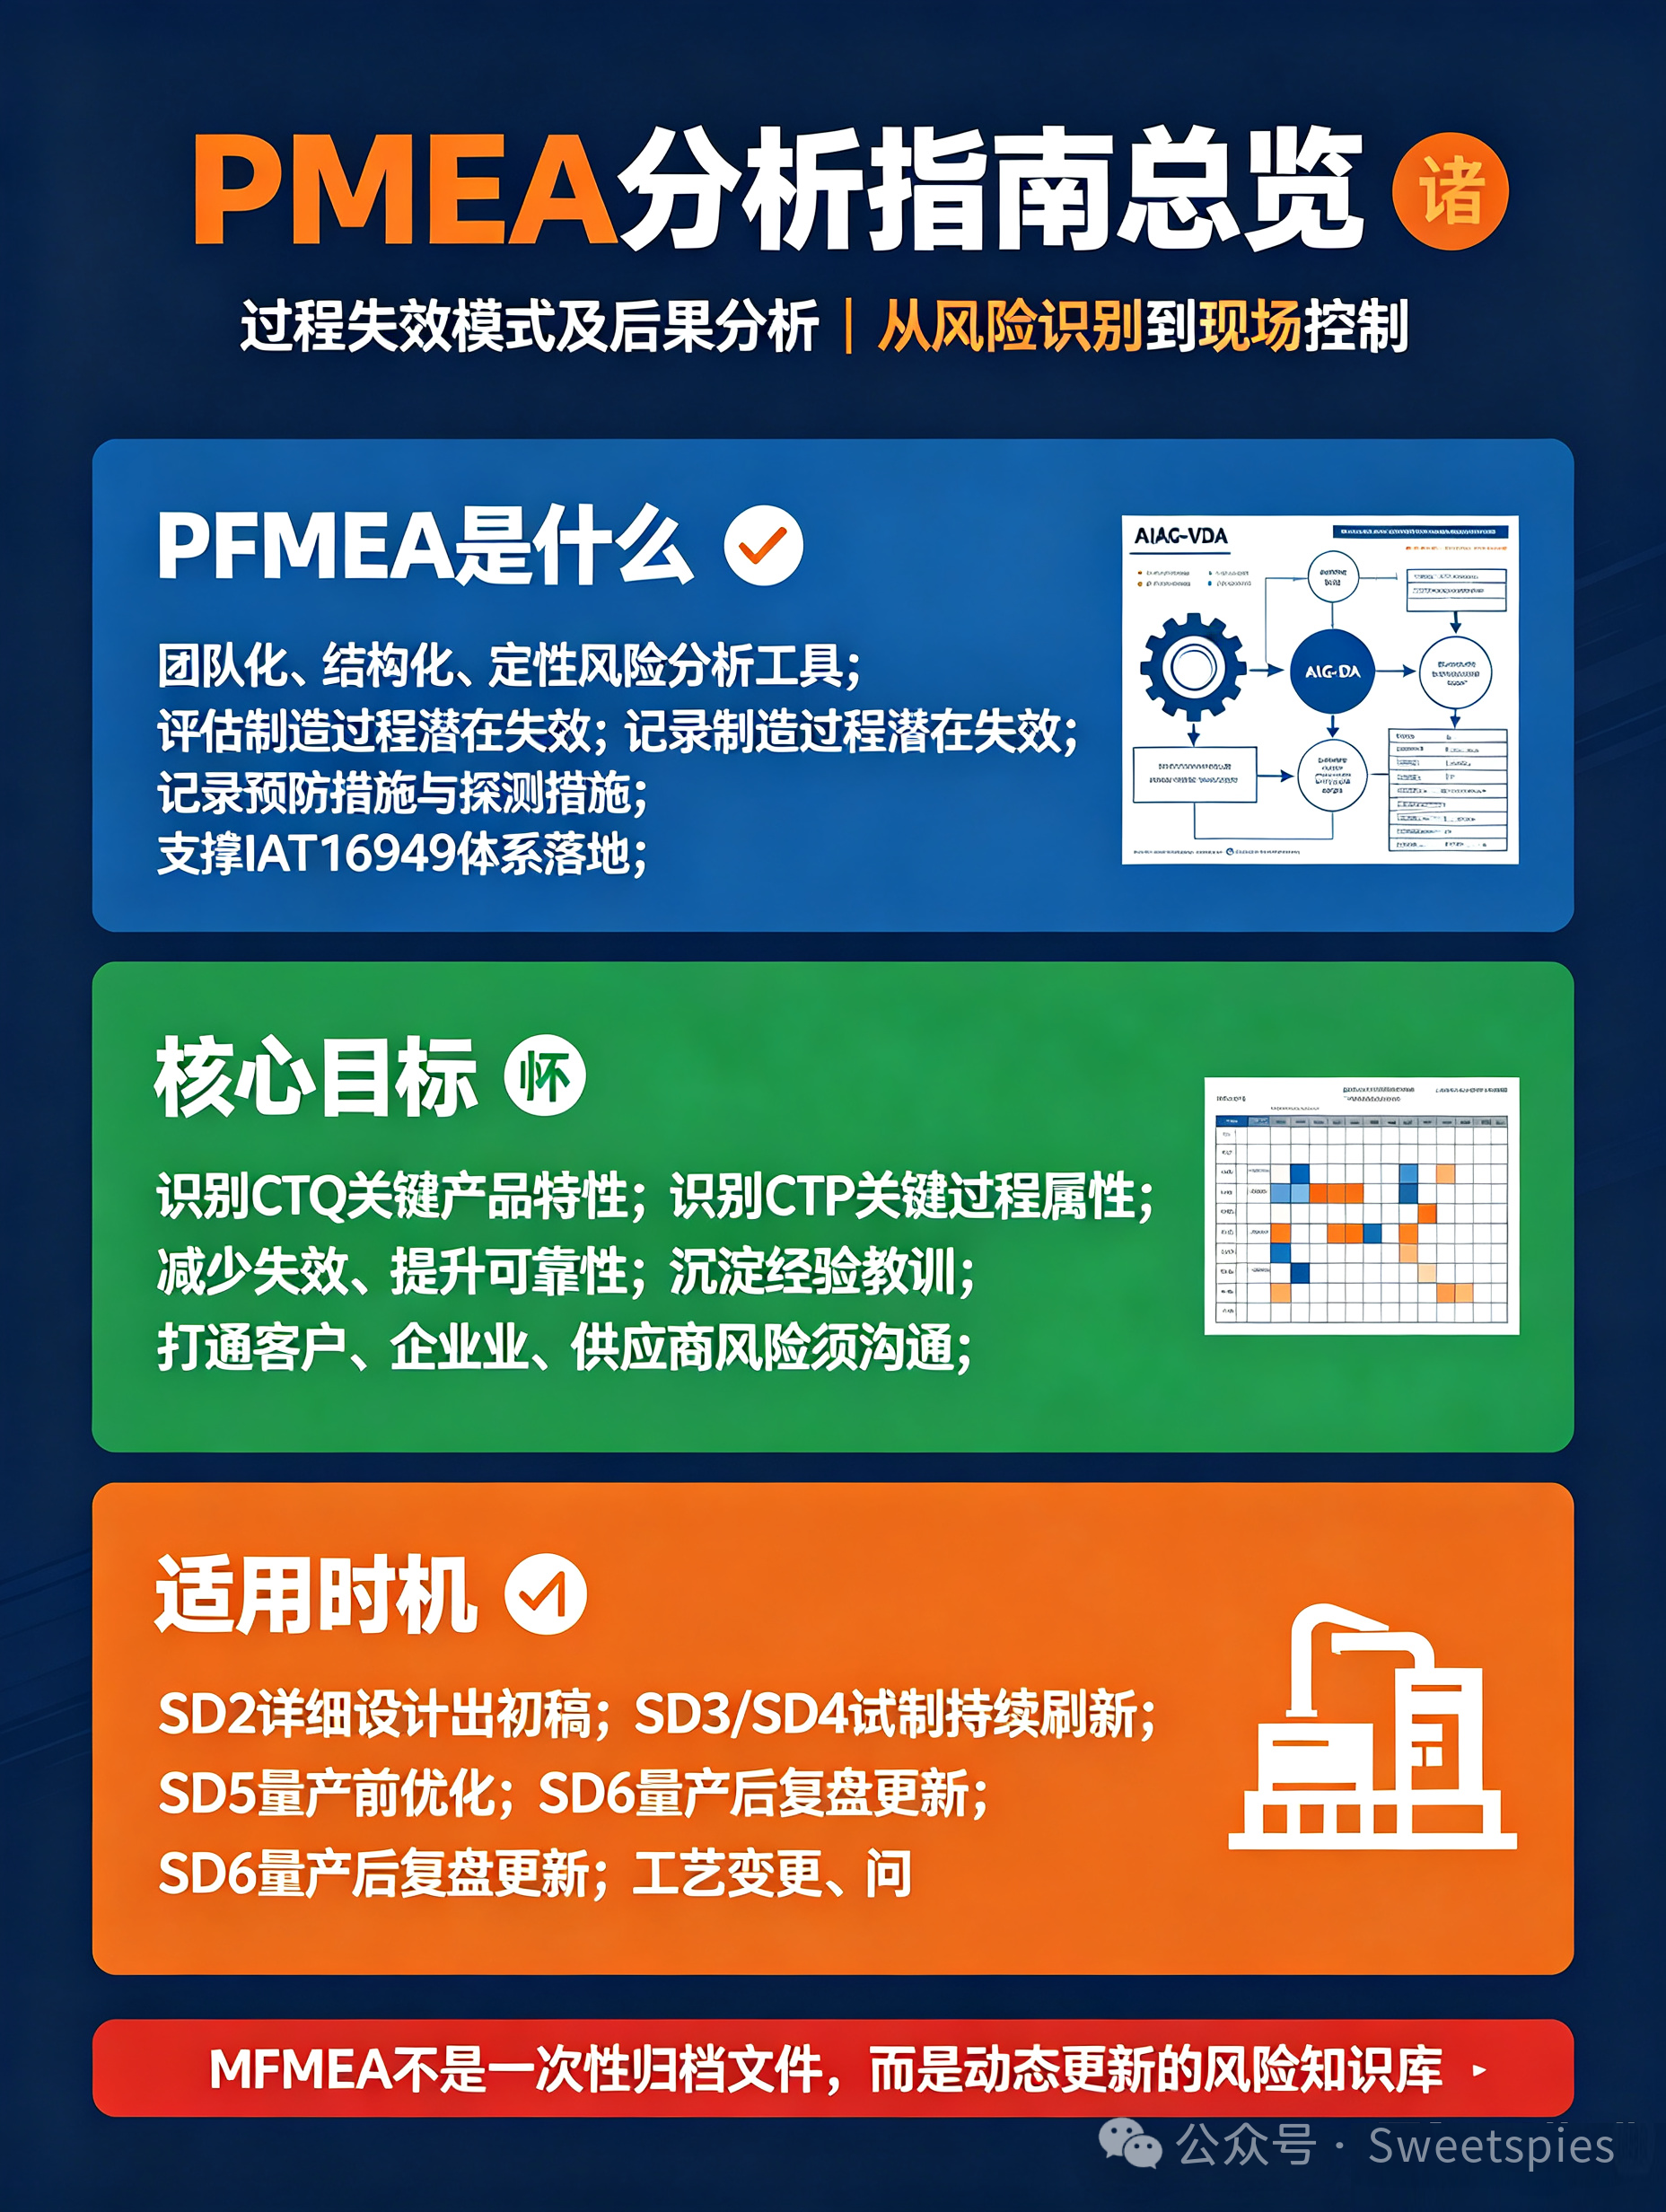
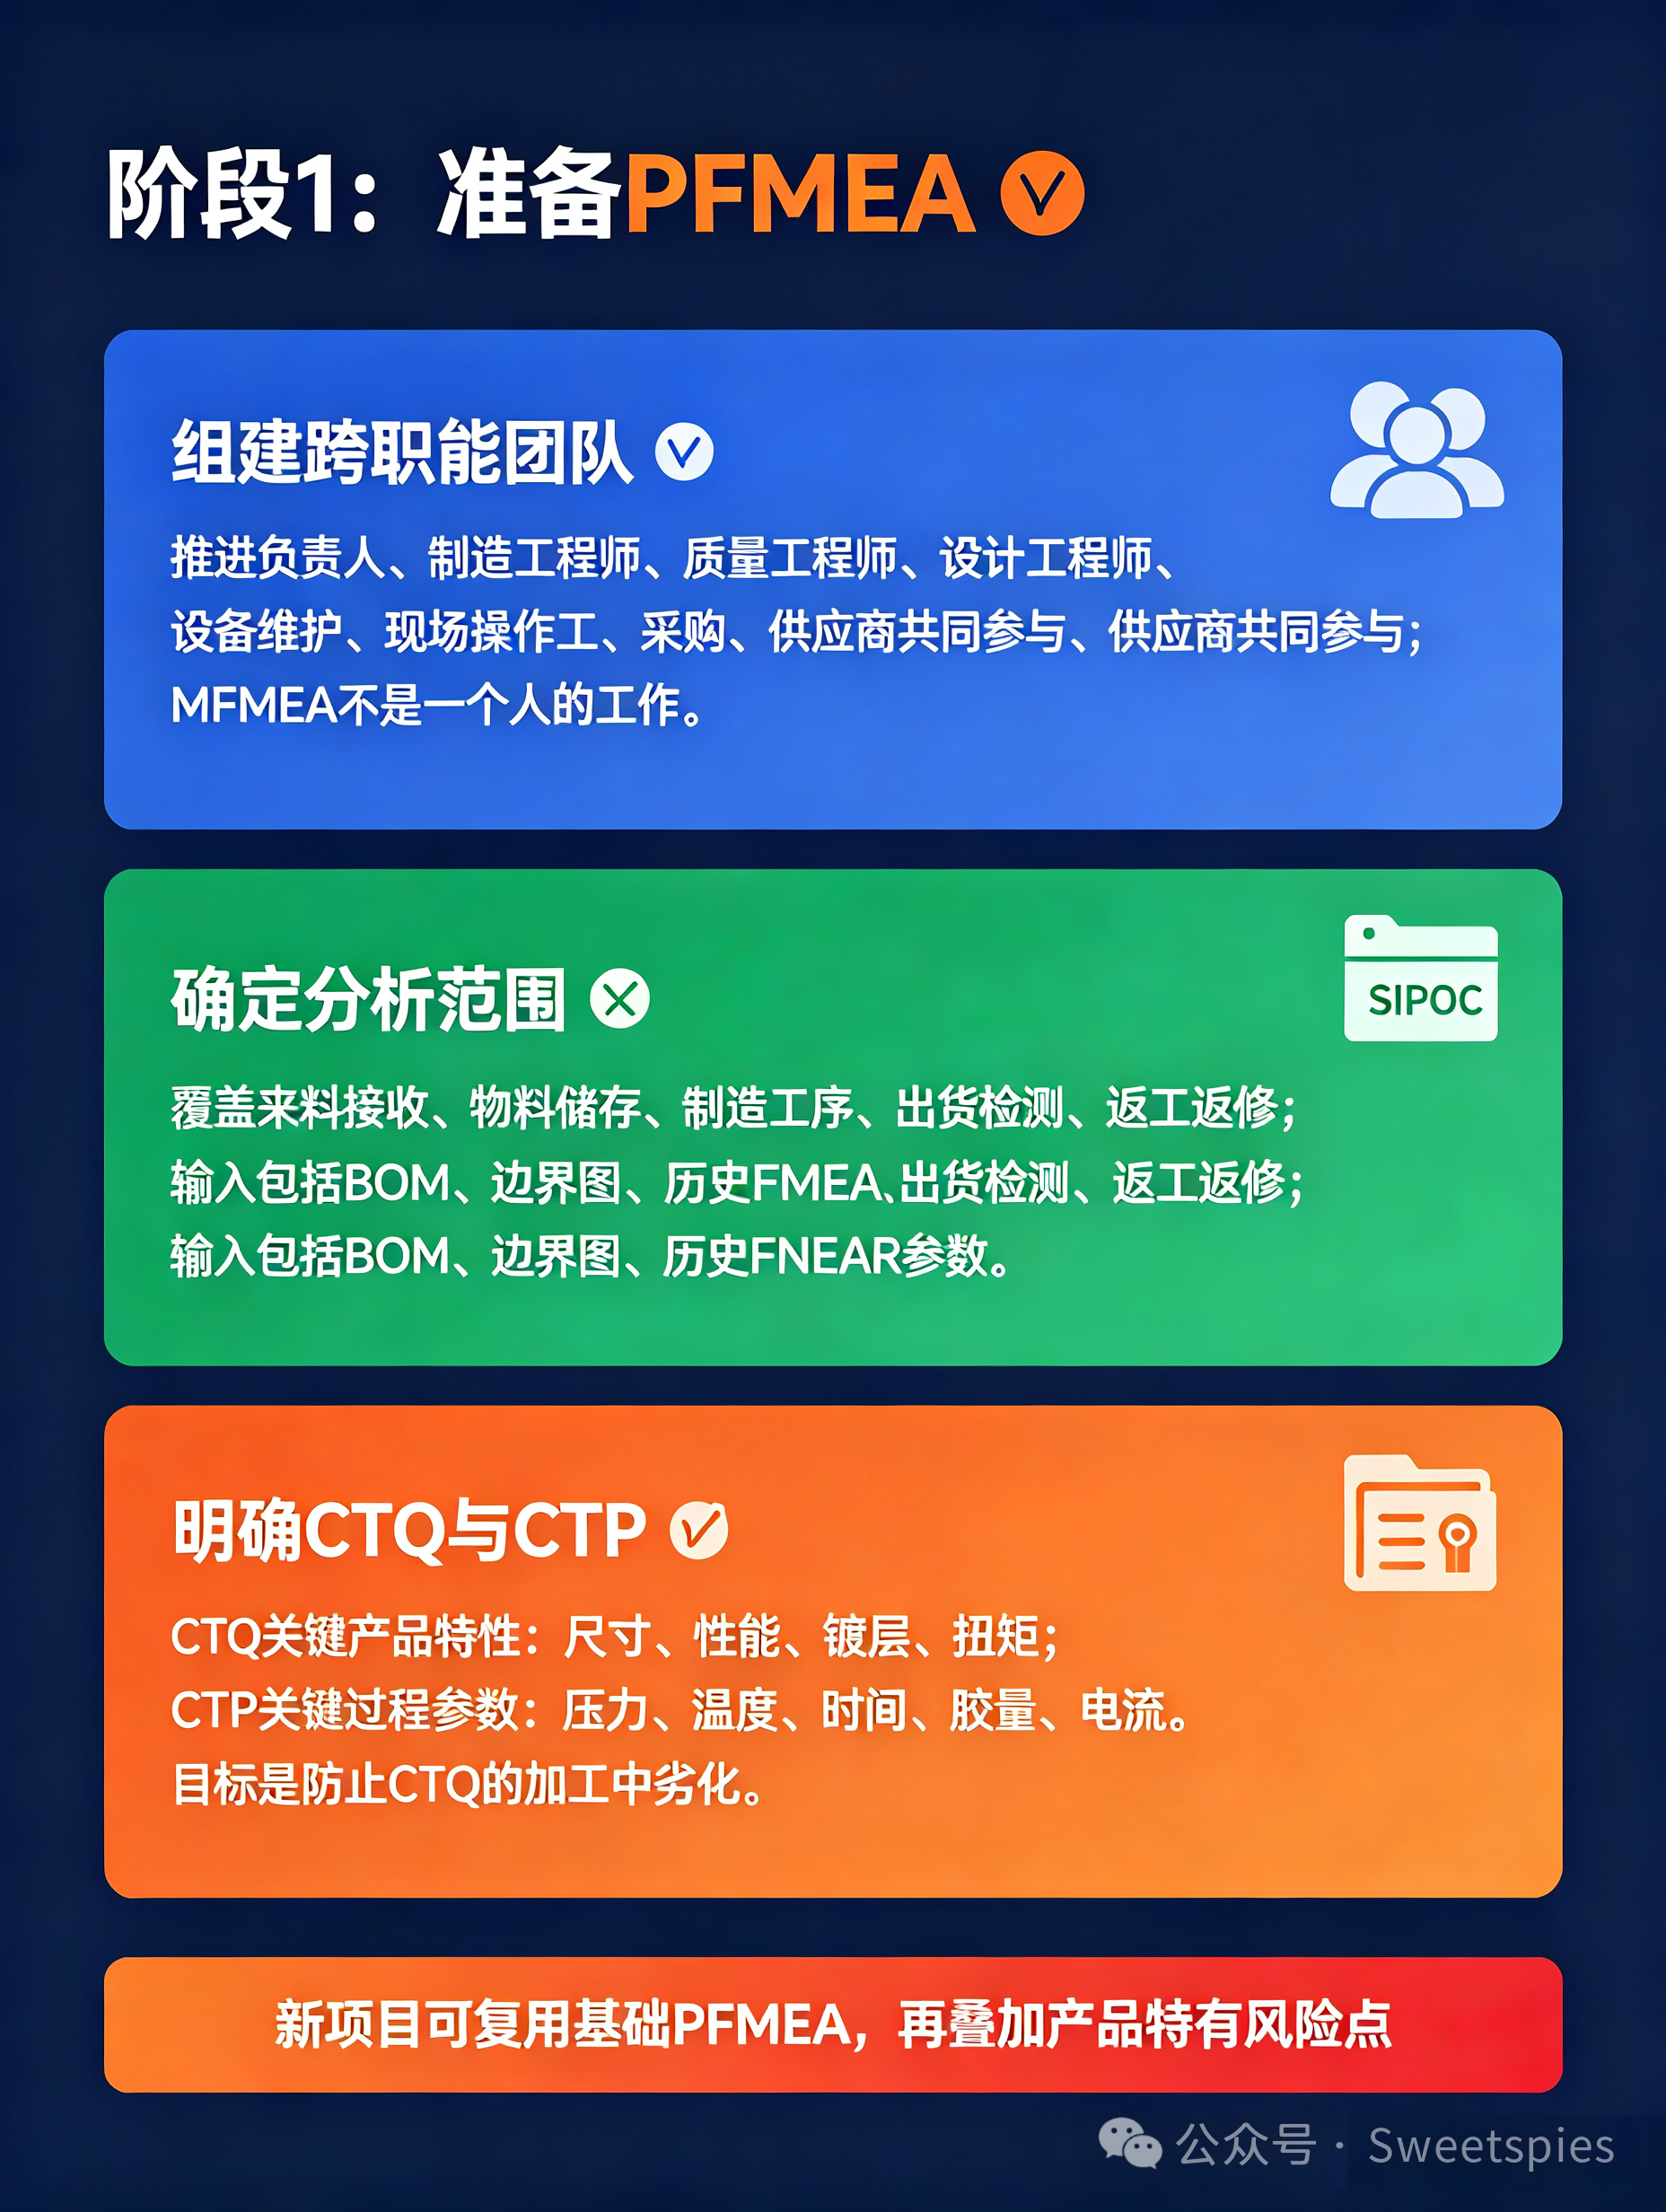
PFMEA 核心目的是识别制造过程潜在风险,厘清 CTQ 关键产品特性与 CTP 关键过程参数,梳理失效的起因与后果,输出预防和探测措施,同时沉淀企业质量知识库,为可靠性测试、供应商沟通提供依据。它不是做完就归档的静态资料,从项目详细设计阶段输出初稿,历经试制、量产,伴随工艺、物料变更持续迭代刷新。
一份合格的 PFMEA,离不开跨职能团队协作。工艺、质量、设计、设备维护、现场操作工甚至供应商共同参与,拒绝工程师 “单人闭门写 FMEA”。新项目可以复用品类通用基础 PFMEA,仅补充产品特有风险点,减少重复工作量,但不可直接全盘照搬,忽视工装、工艺带来的变化。
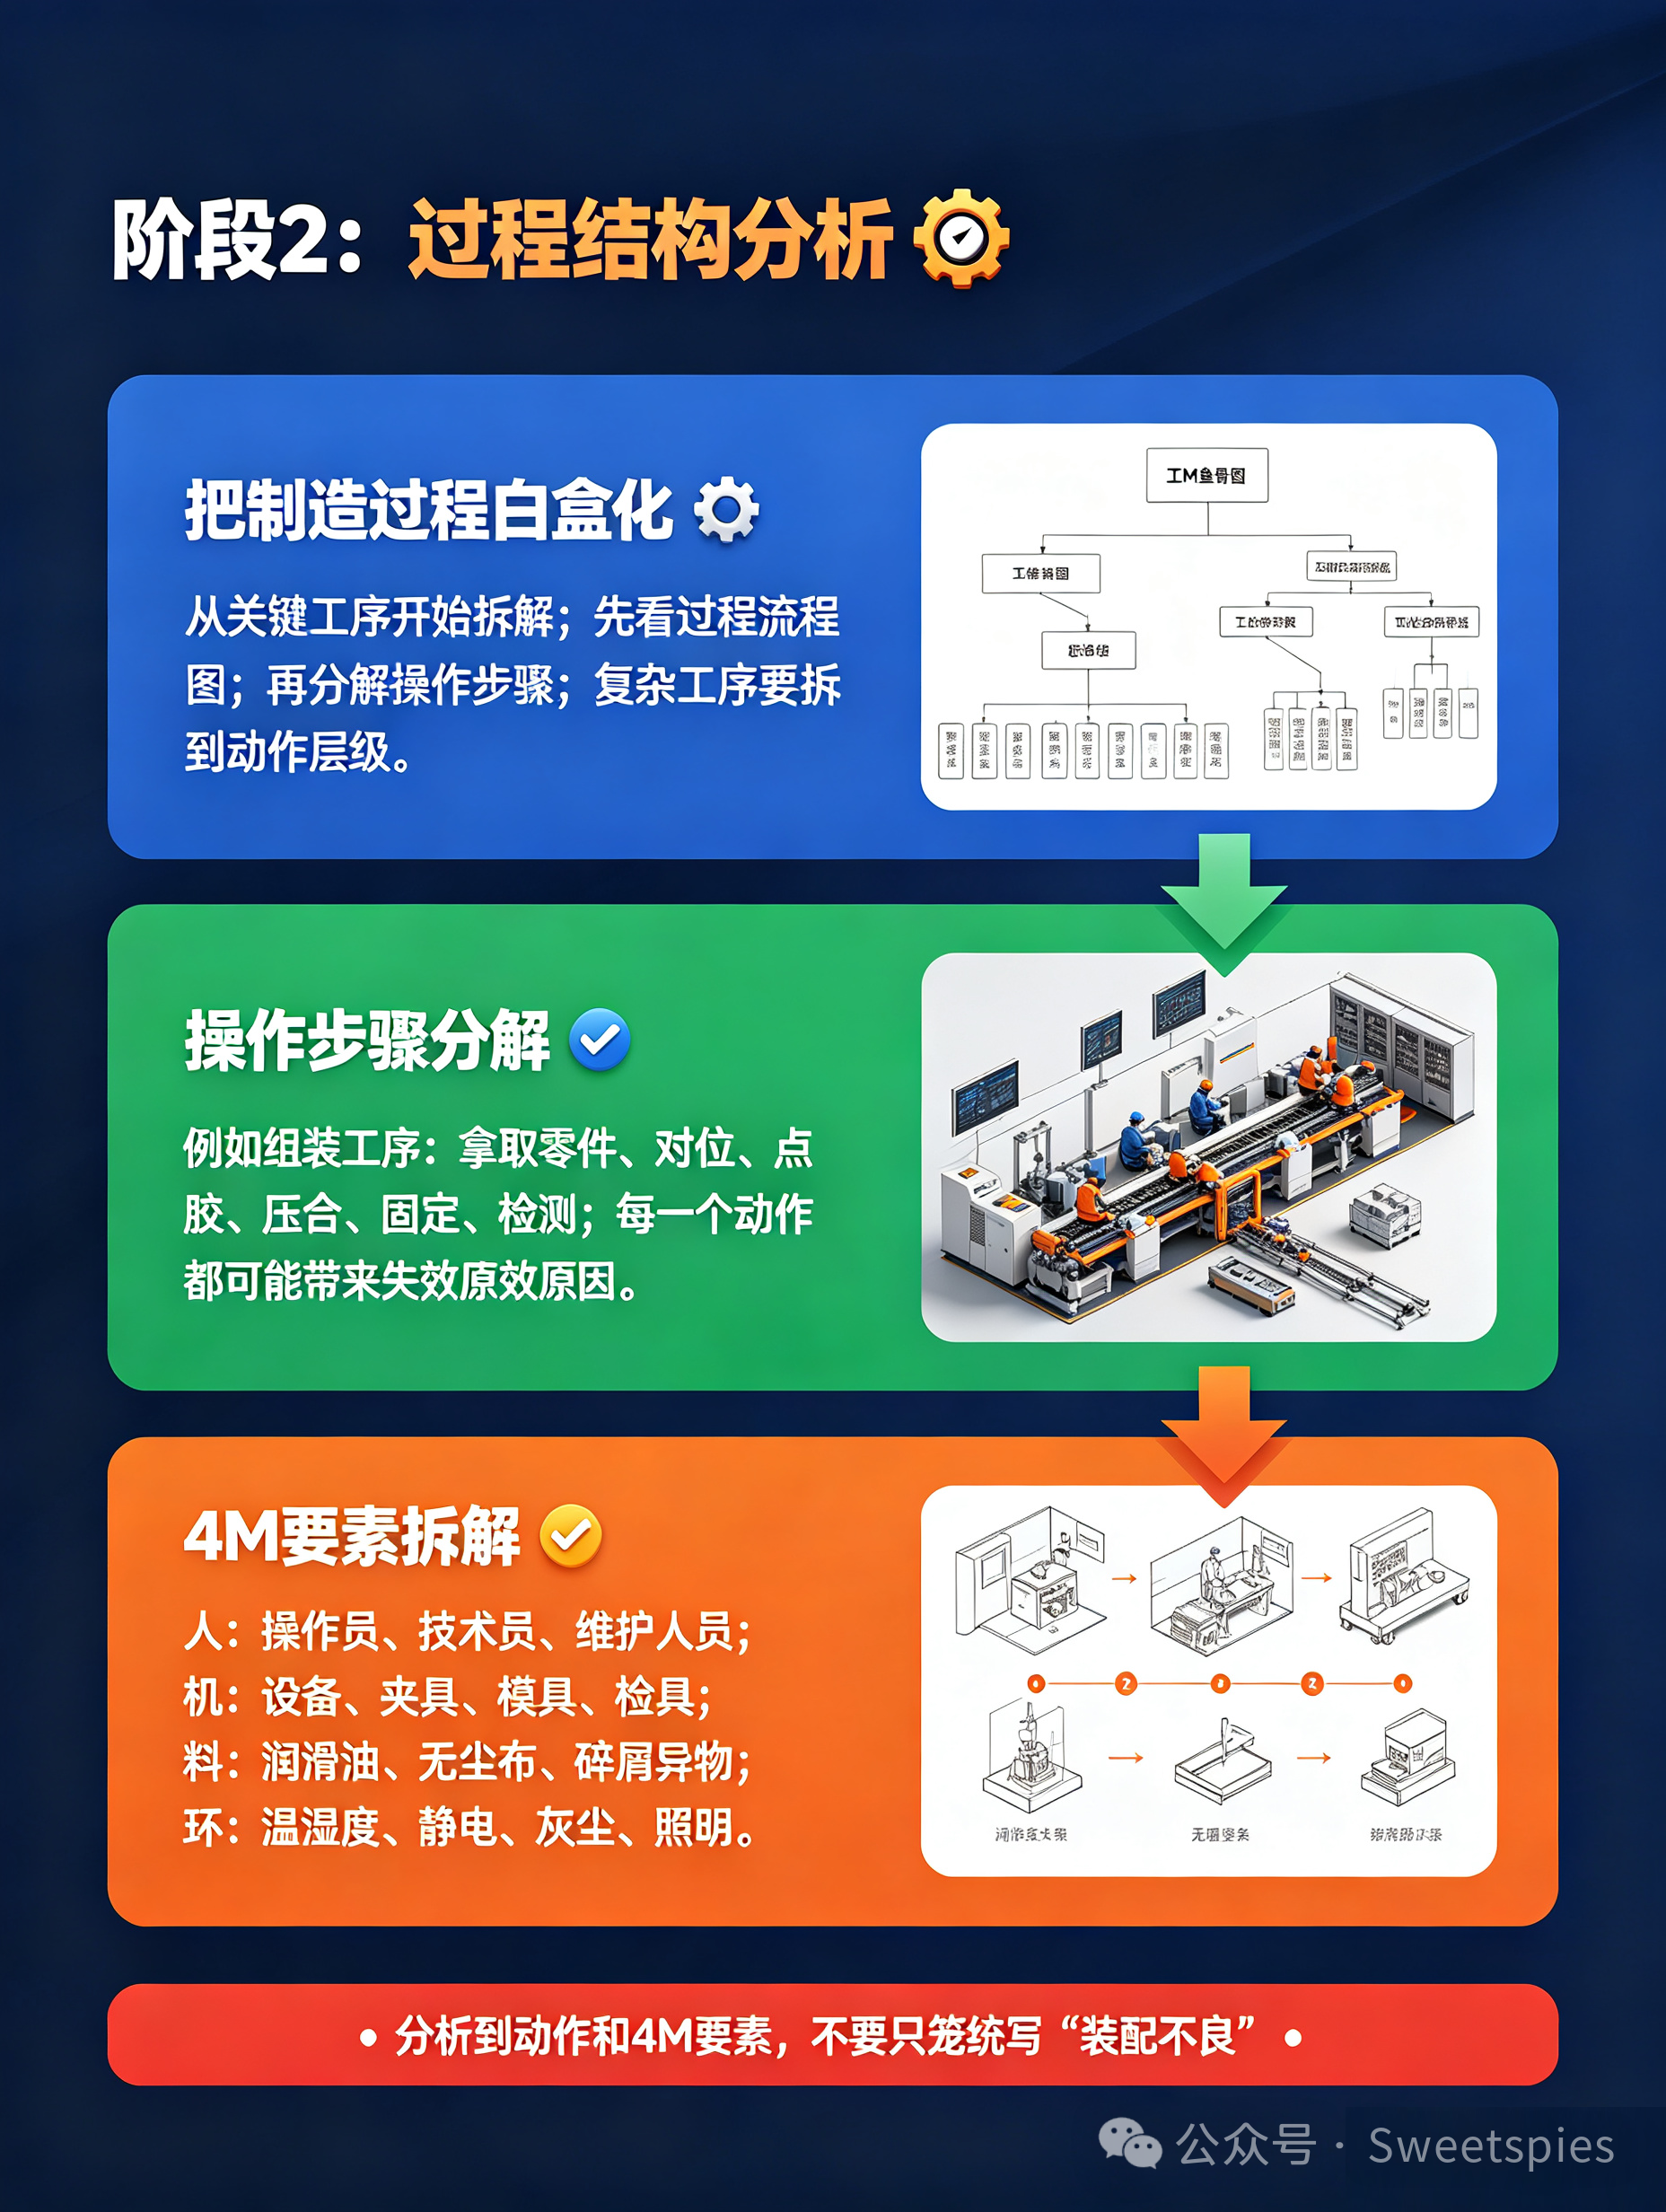
完整 PFMEA 分为五大核心步骤:准备、过程结构分析、过程功能分析、失效分析、风险应对分析。 过程结构分析要逐层拆解:关键工序→操作步骤→动作→4M 人、机、料、环要素,像马达齿轮润滑装配,拆解到拿取、对位、注油等动作,挖掘设备、人员、环境潜藏风险,避免笼统写下 “装配不良”。
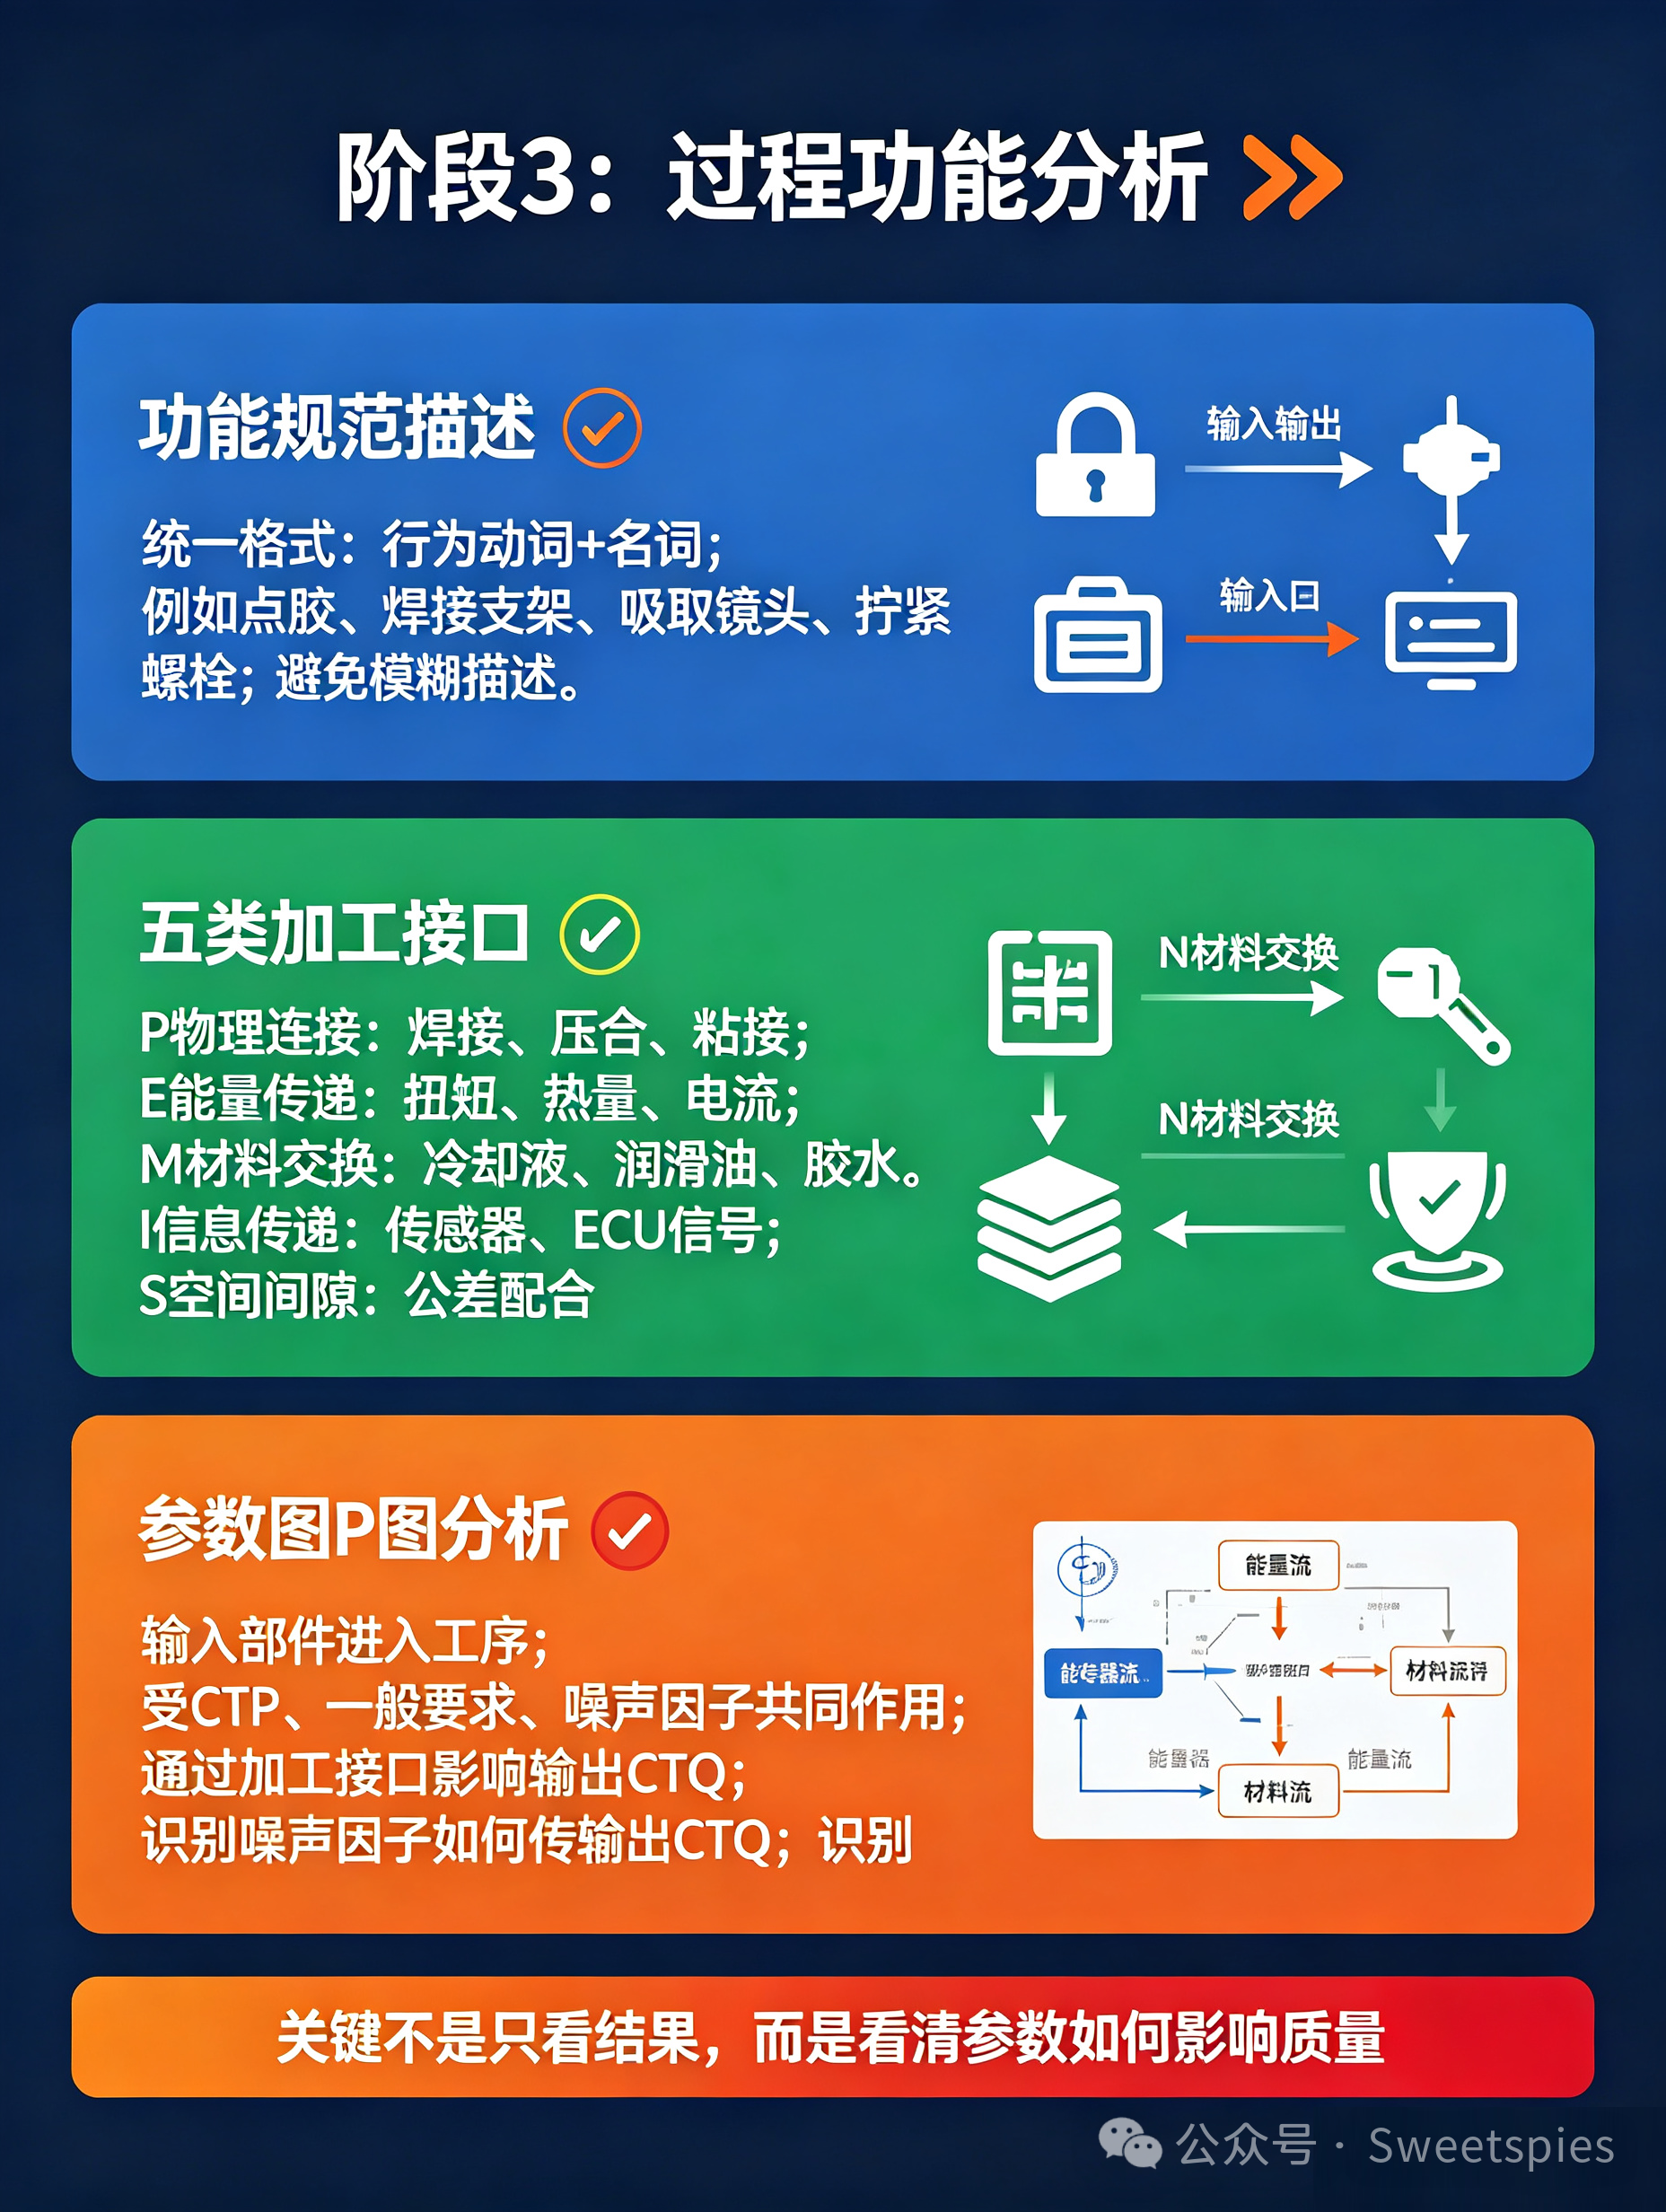
功能分析借助参数 P 图,通过物理连接、能量传递、材料交换、信息传递、空间间隙五大接口,分析 4M 噪声因子如何影响产品 CTQ。例如 PCB 点胶工序,温湿度、点胶阀磨损,都会直接改变胶点尺寸,需要提前识别。
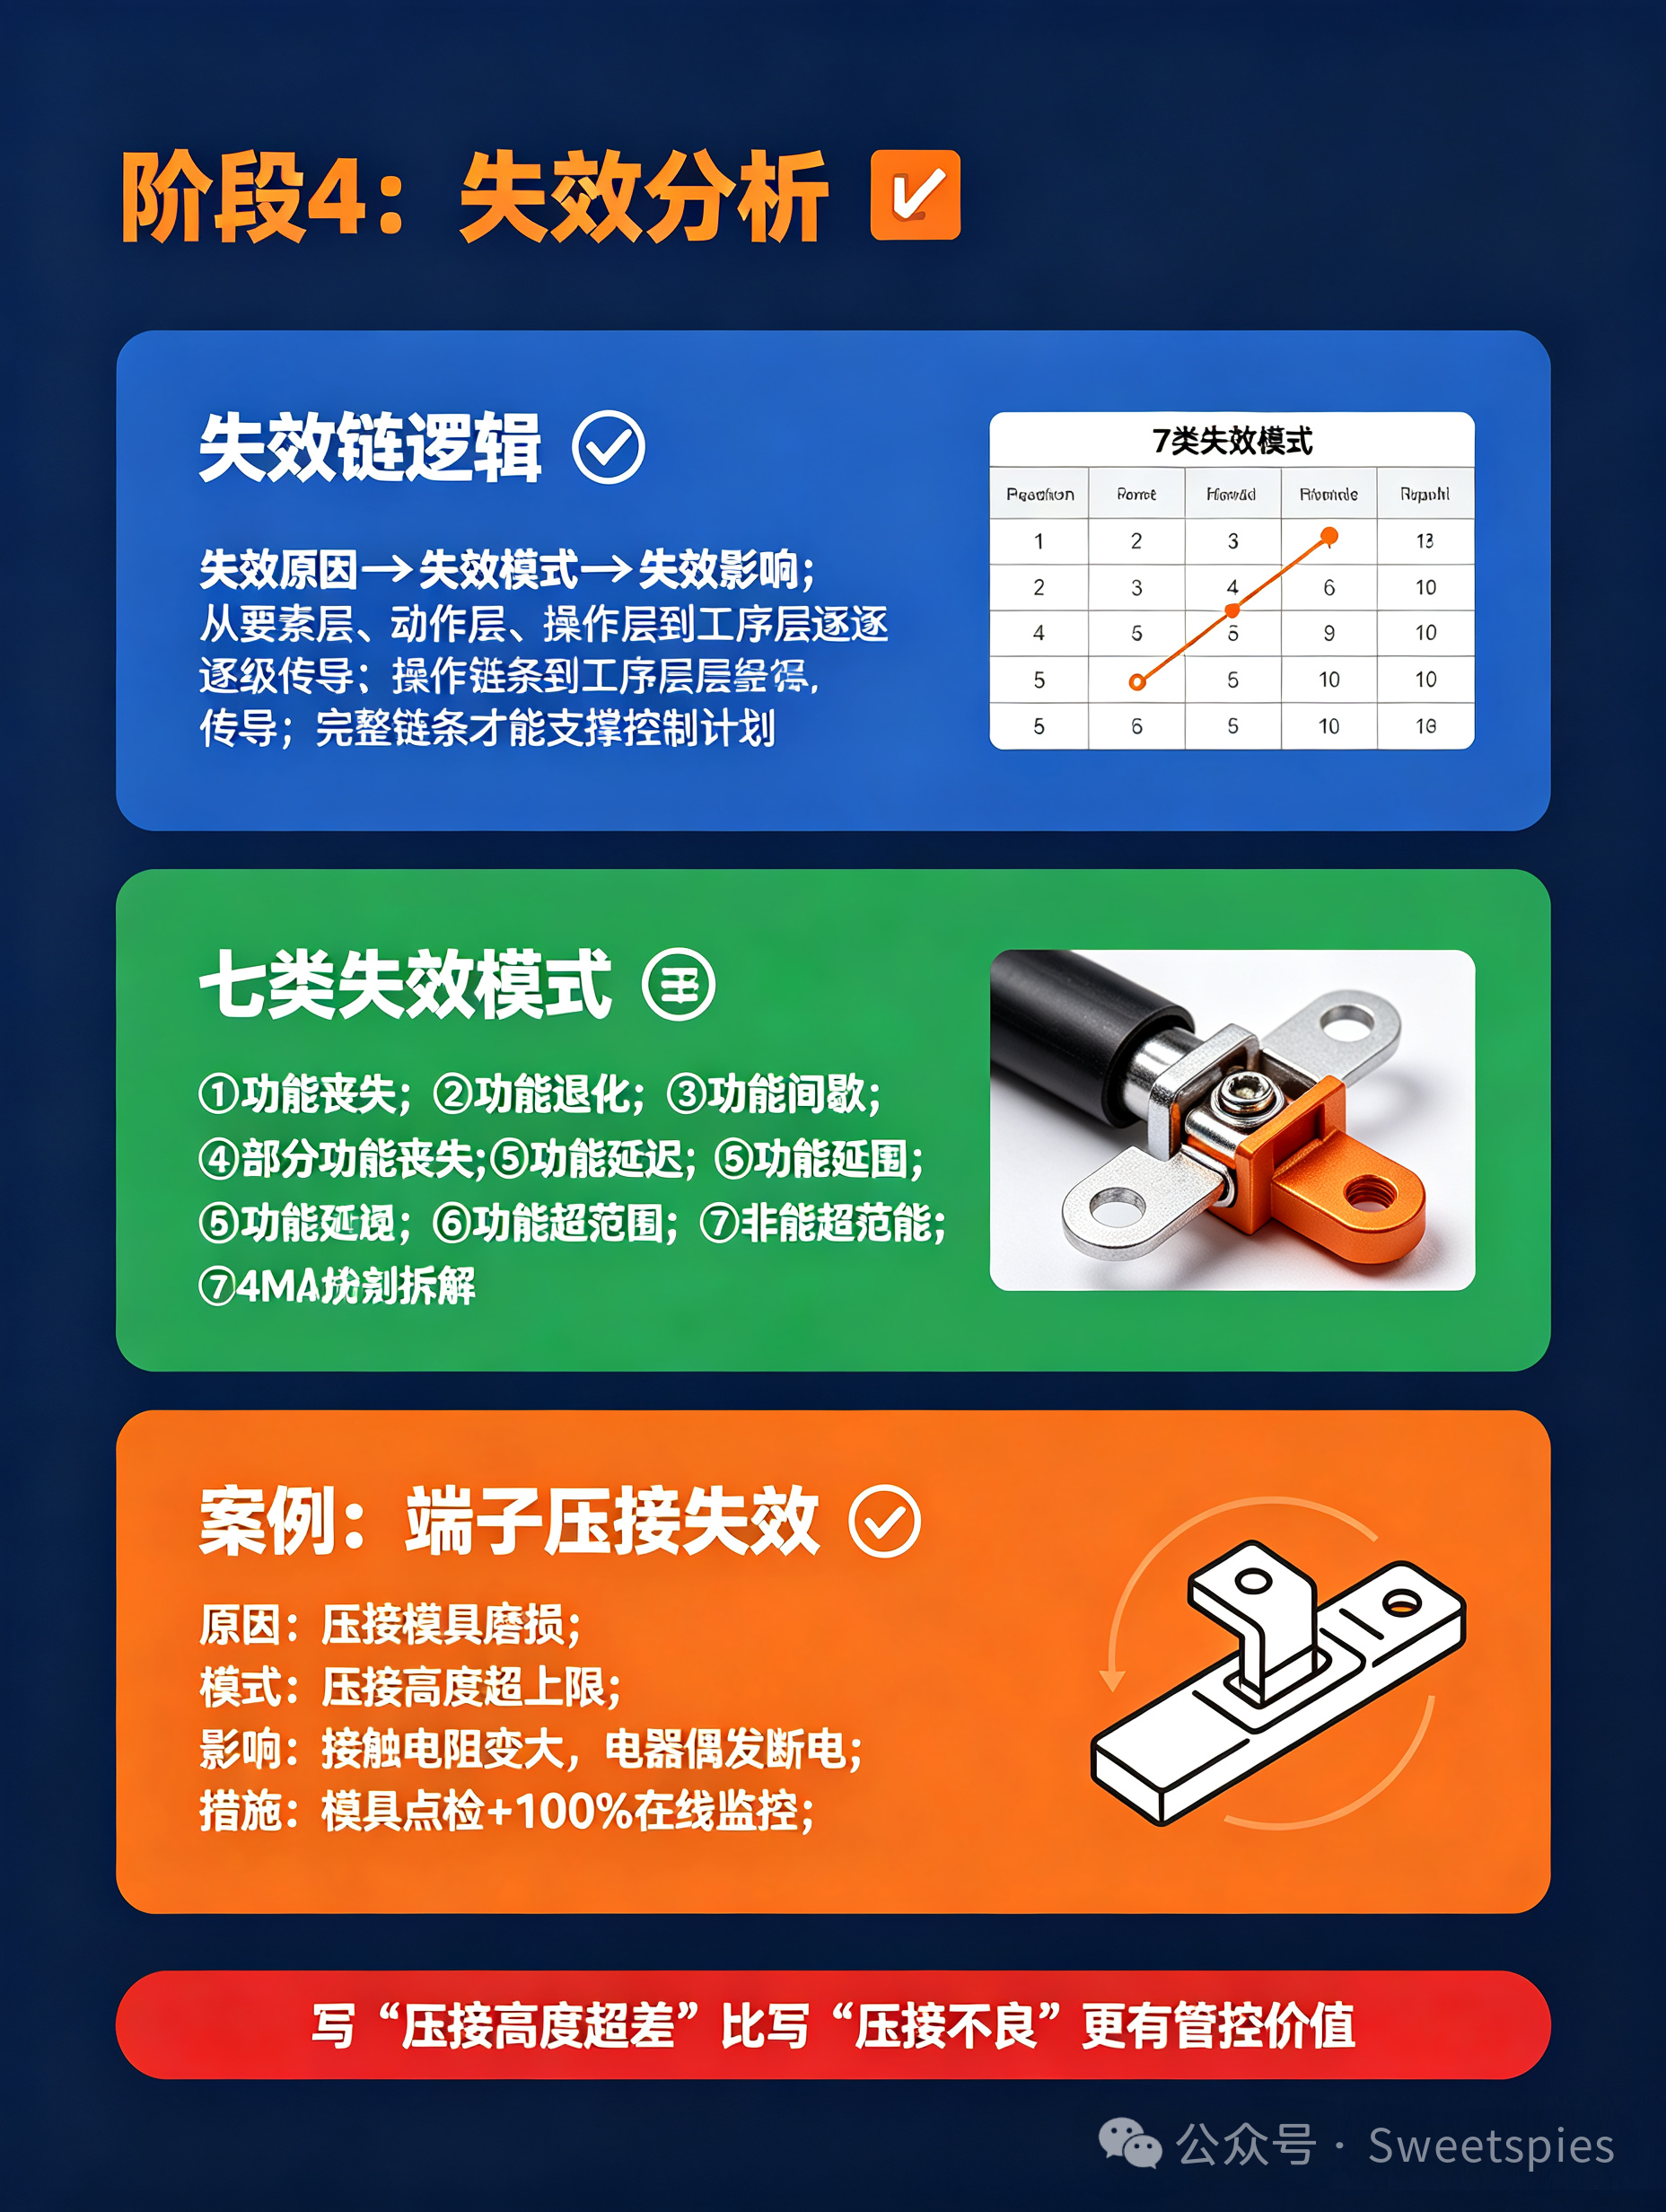
失效分析需要搭建完整失效链:失效原因‑失效模式‑失效影响。失效模式可以归纳为功能丧失、退化、间歇等七大类。以端子压接为例,模具磨损为原因,压接高度超差为模式,最终造成电器接触不良,层层传导,而不是简单记录 “压接不良”。
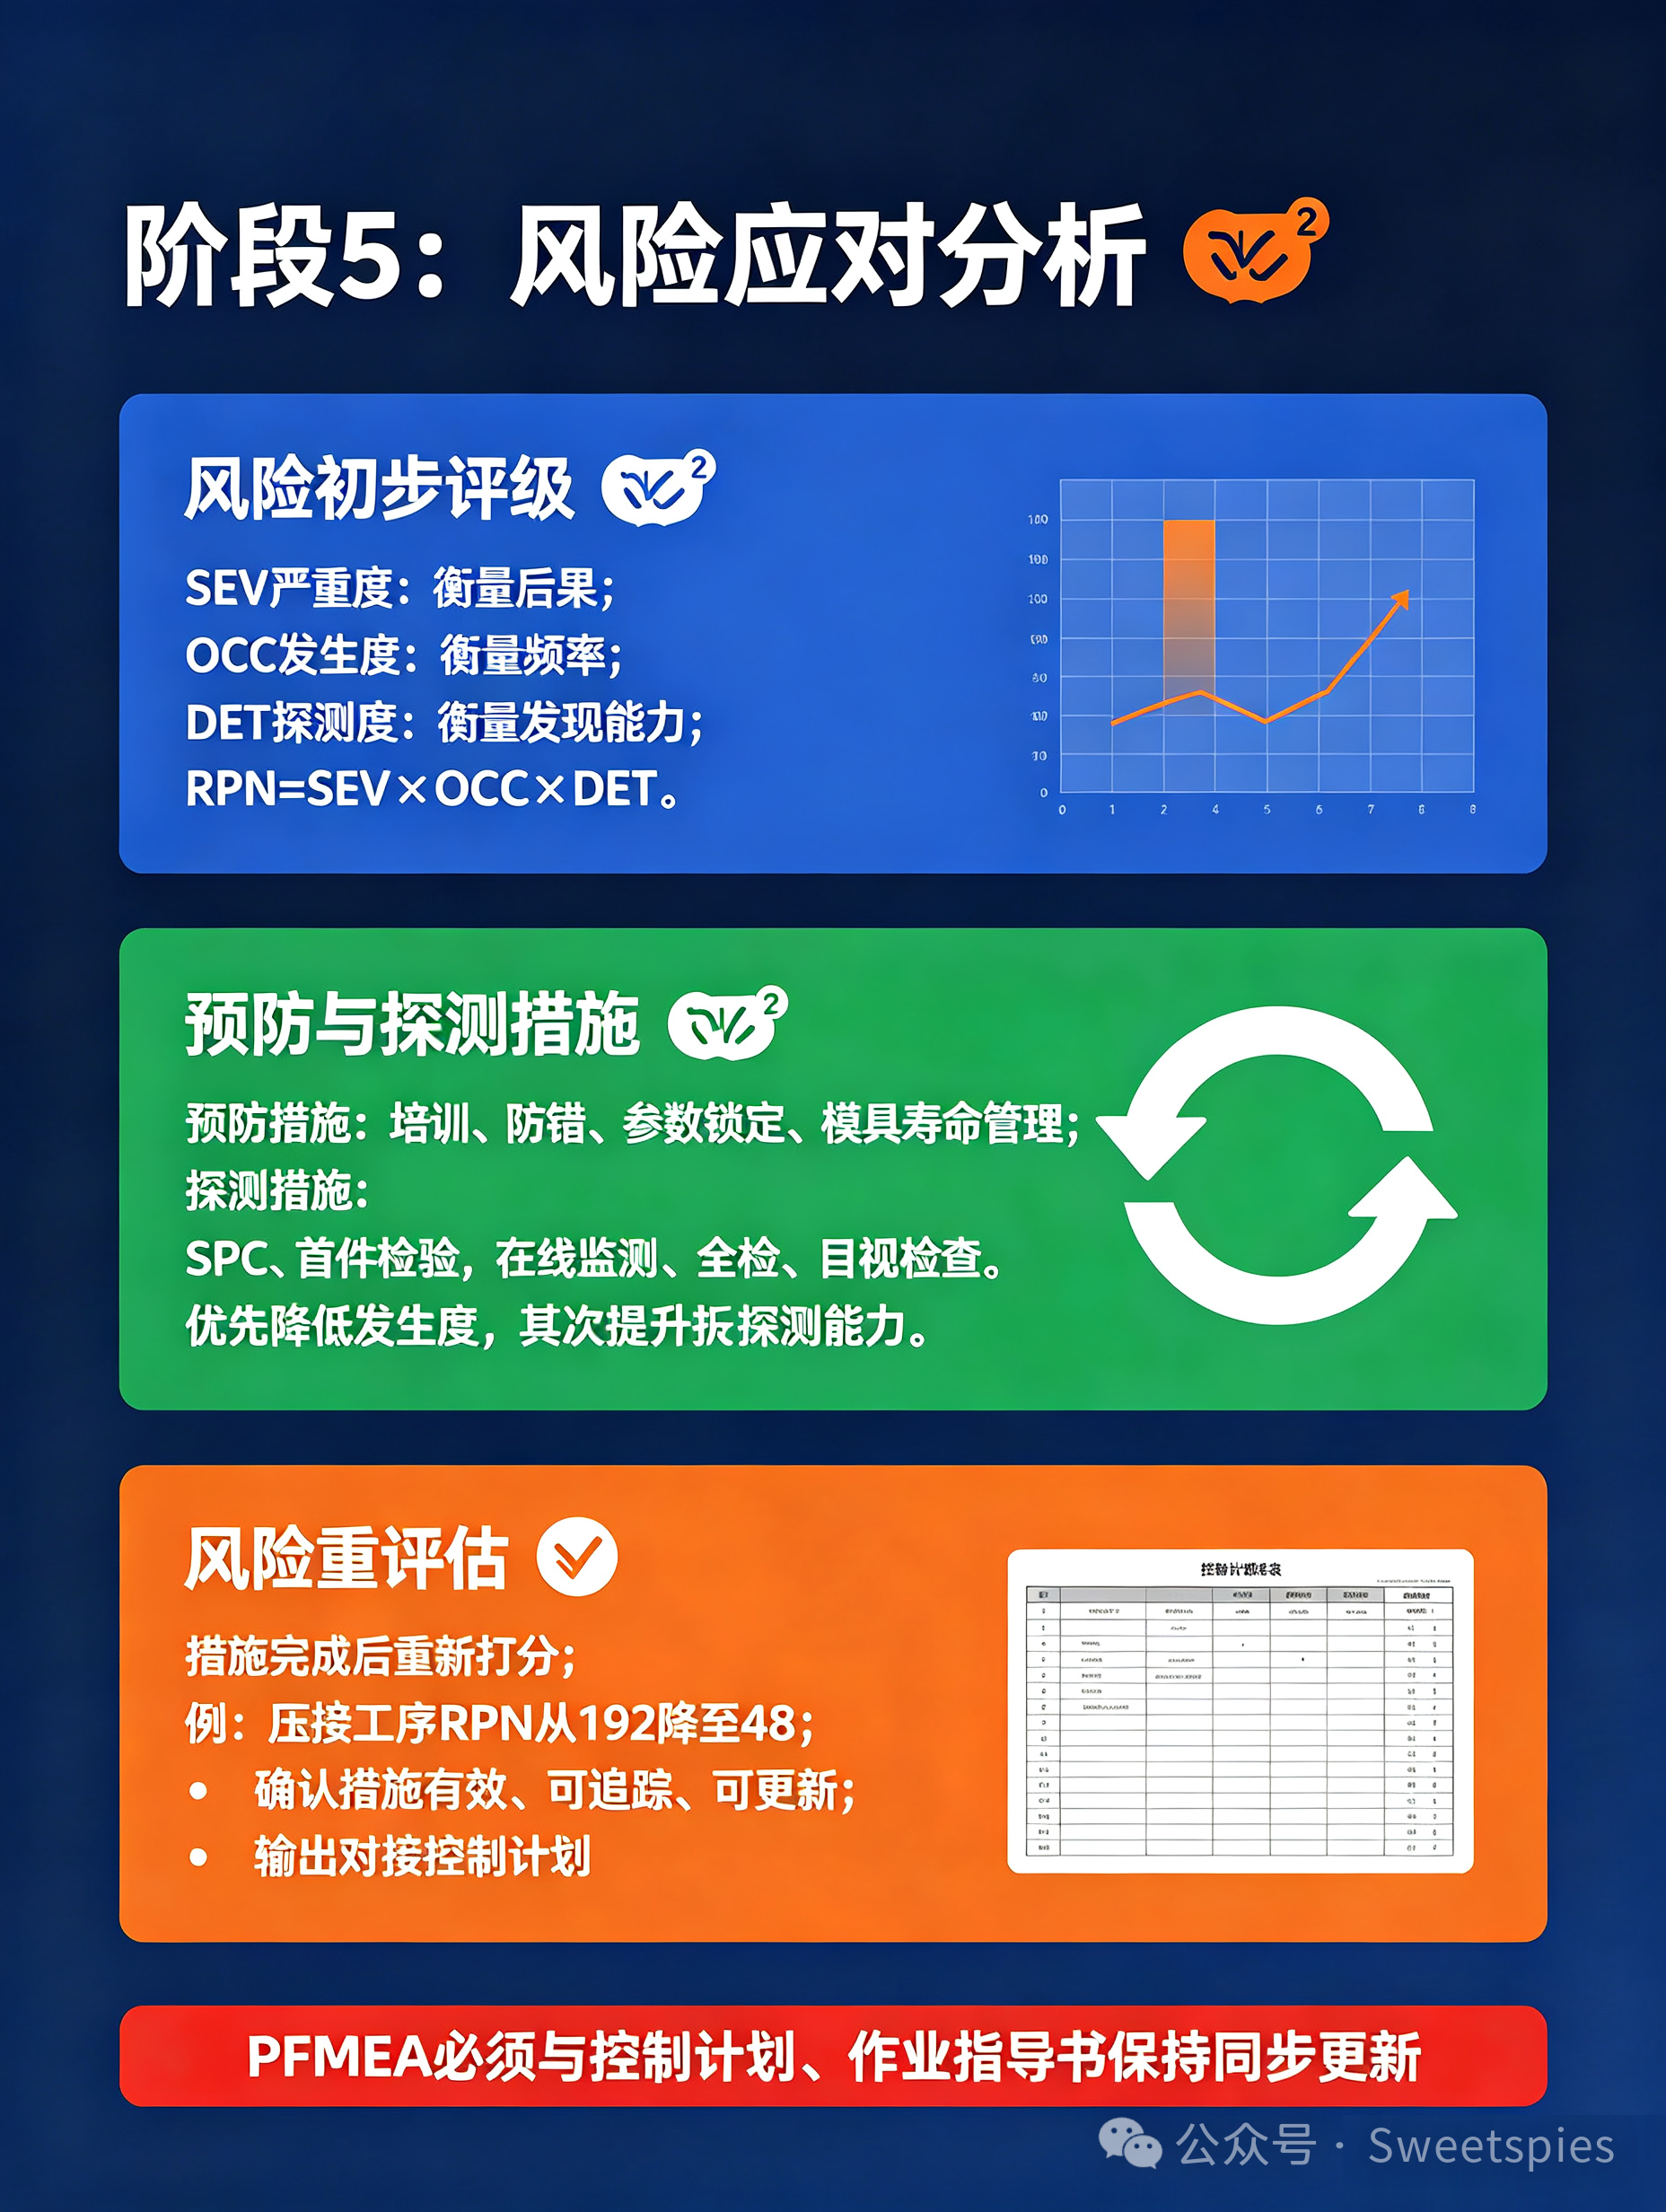
完成风险评级后,结合 RPN 风险优先系数制定改善措施,高严重度项不受 RPN 数值约束必须优先处置。落实改善之后,还要重新评估风险等级,同步更新控制计划,实现文件到现场落地。
现实不少踩坑案例告诉我们:复制粘贴、单人编制、写完不再更新,会让 PFMEA 彻底失去价值。PFMEA 的本质是风险预防工具,只有做到团队参与、层层拆解、动态更新,打通 FMEA 与现场管控,才能真正把质量风险消灭在量产之前。
文章来源于网络,版权归原作者所有,侵删。